Introductieprijs — alleen vandaag

📄 Digitaal boek in PDF · lees het op je telefoon of print het uit

CNC-verspanen in tekeningen: bij elke regel G-code zie je wat de machine doet Eén onderwerp op elke pagina

Voor draaiers en frezers die naar CNC gaan, en voor mbo verspaning. Nulpunten, G54 en G43, G- en M-codes, freesradiuscorrectie, snijgegevens en meten: elk onderwerp op zijn eigen pagina, eerst de tekening, dan wat je moet onthouden. 70 geïllustreerde pagina's.

IK WIL CNC-VERSPANEN IN BEELD

🔒 Veilig betalen · PDF per e-mail · 30 dagen garantie

Elk onderwerp op een eigen paginaElke code en elke formule getekend, met de uitleg ernaast
70 geïllustreerde pagina's9 delen, van de assen van de machine tot de veelgemaakte fouten
Actuele bronnenISO 6983, ISO 841 en NEN-EN-ISO 286
PDF per e-mailFormaat

Een kijkje in het boek

Elke pagina heeft een grote tekening en een kader met de codes, getallen en stappen die je moet kennen:

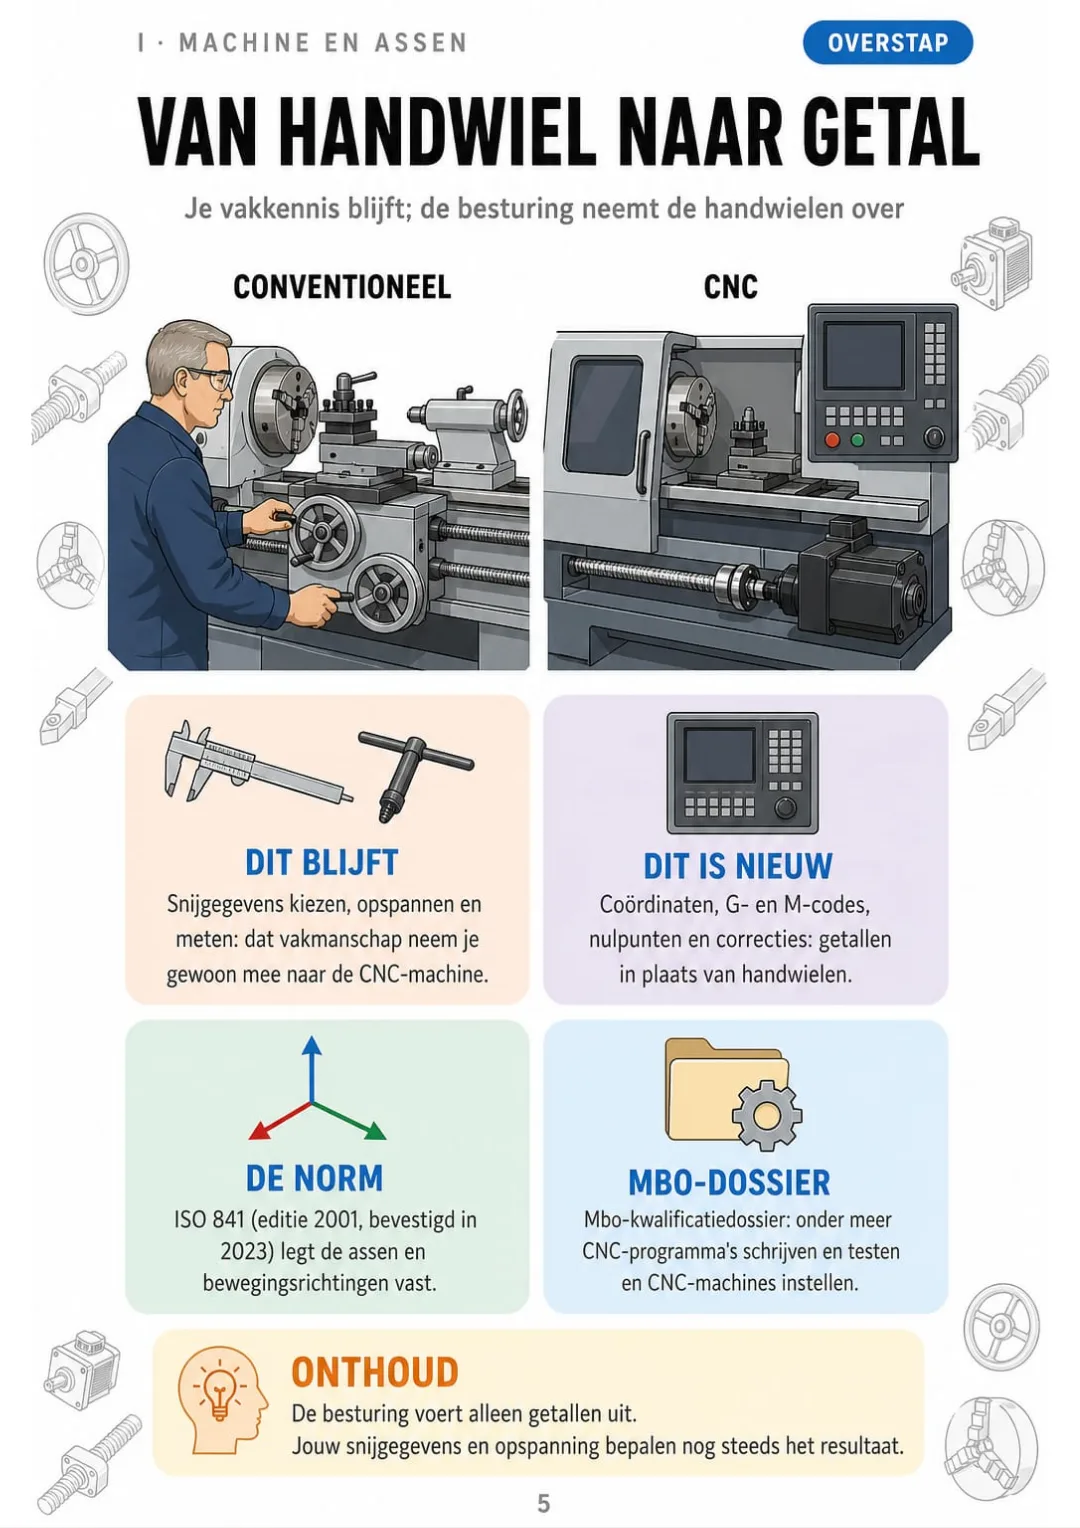
Van handwiel naar coördinaat: wat blijft en wat nieuw is bij CNC
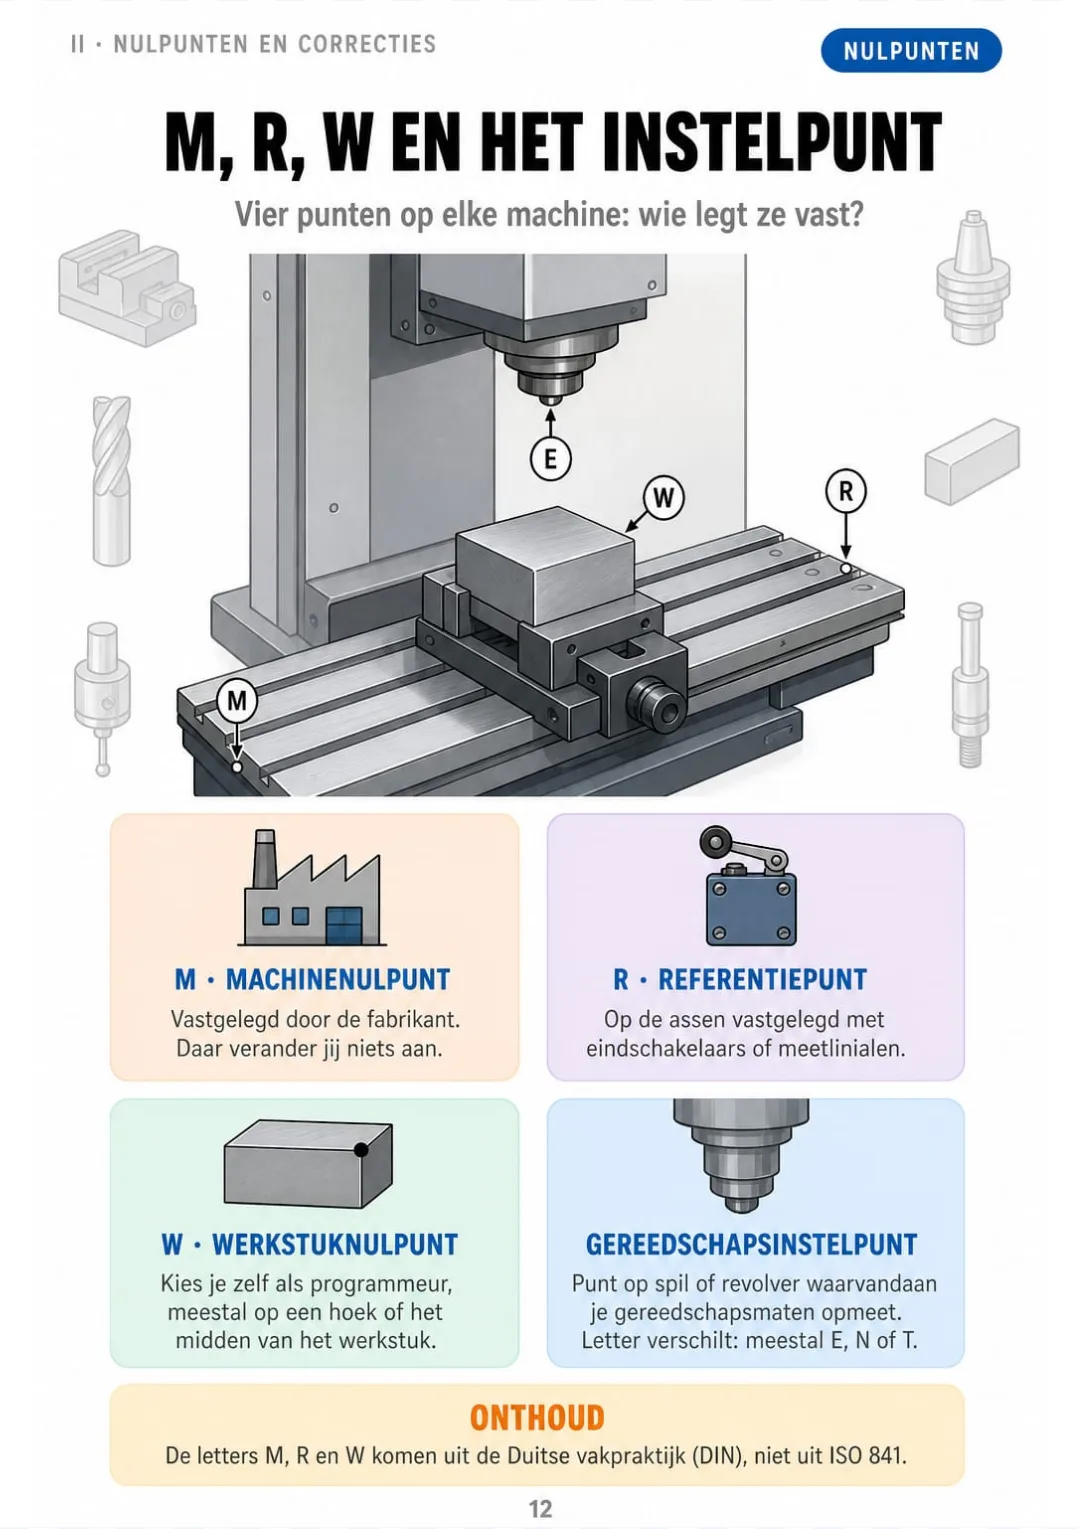
M en R legt de fabrikant vast, W kies jij: de vier punten in één tekening.
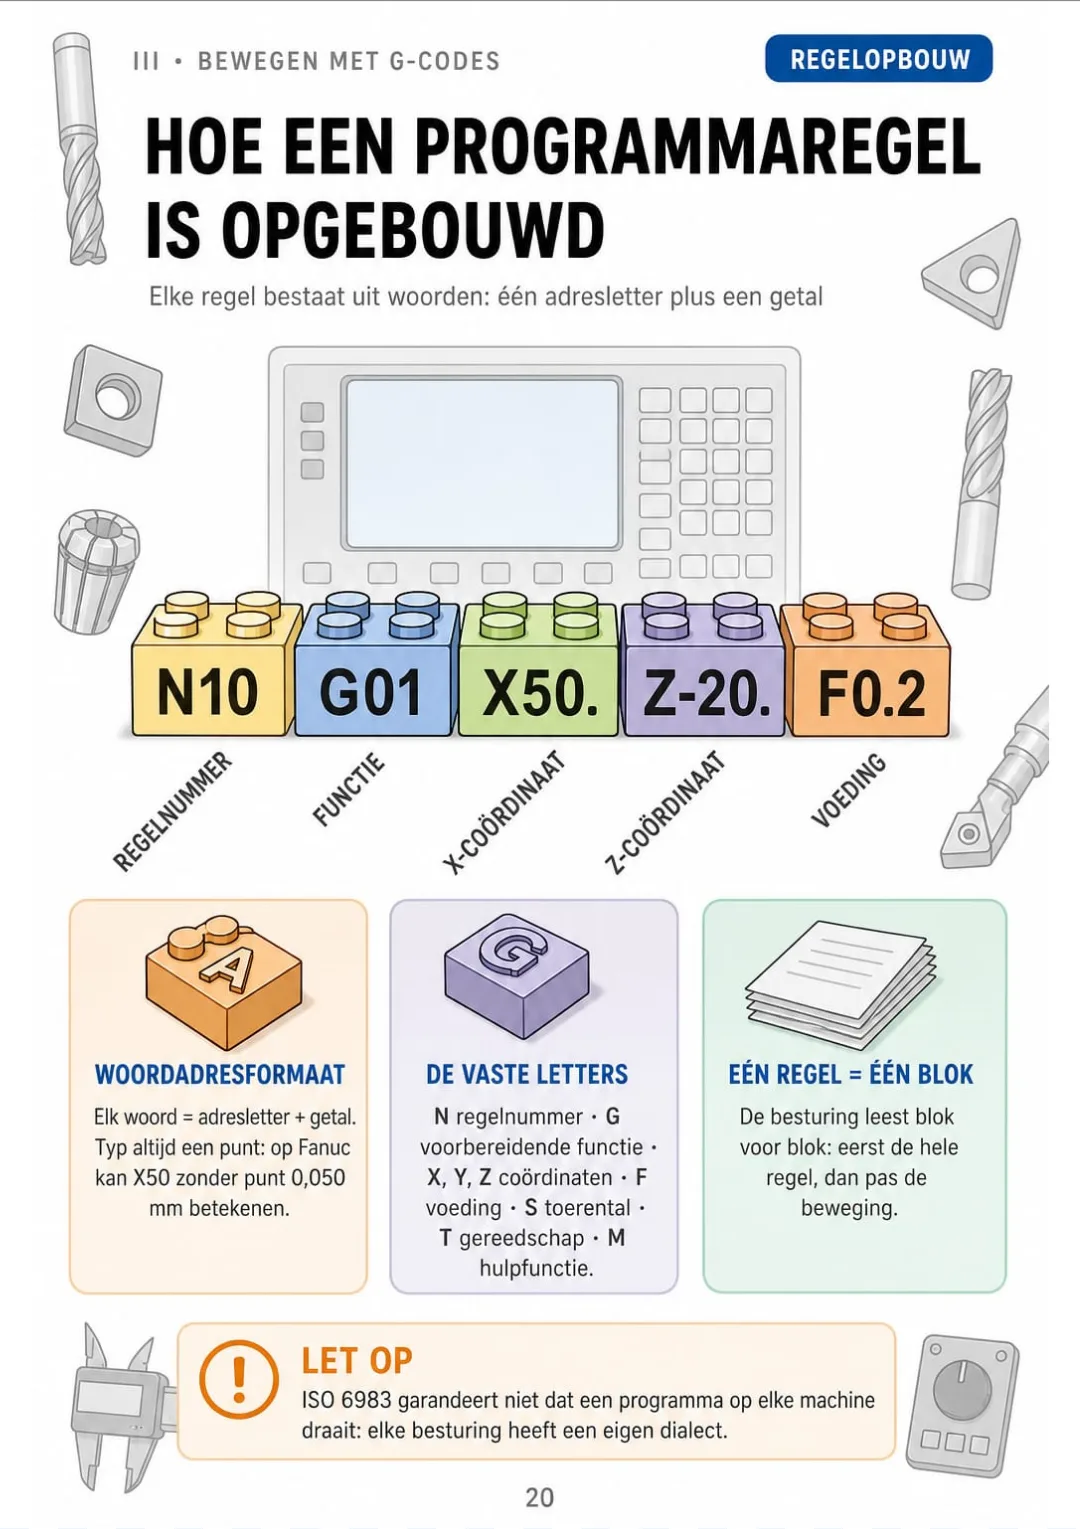
N10 G01 X50. Z-20. F0.2: regelnummer, functie, coördinaten, voeding volgens ISO 6983
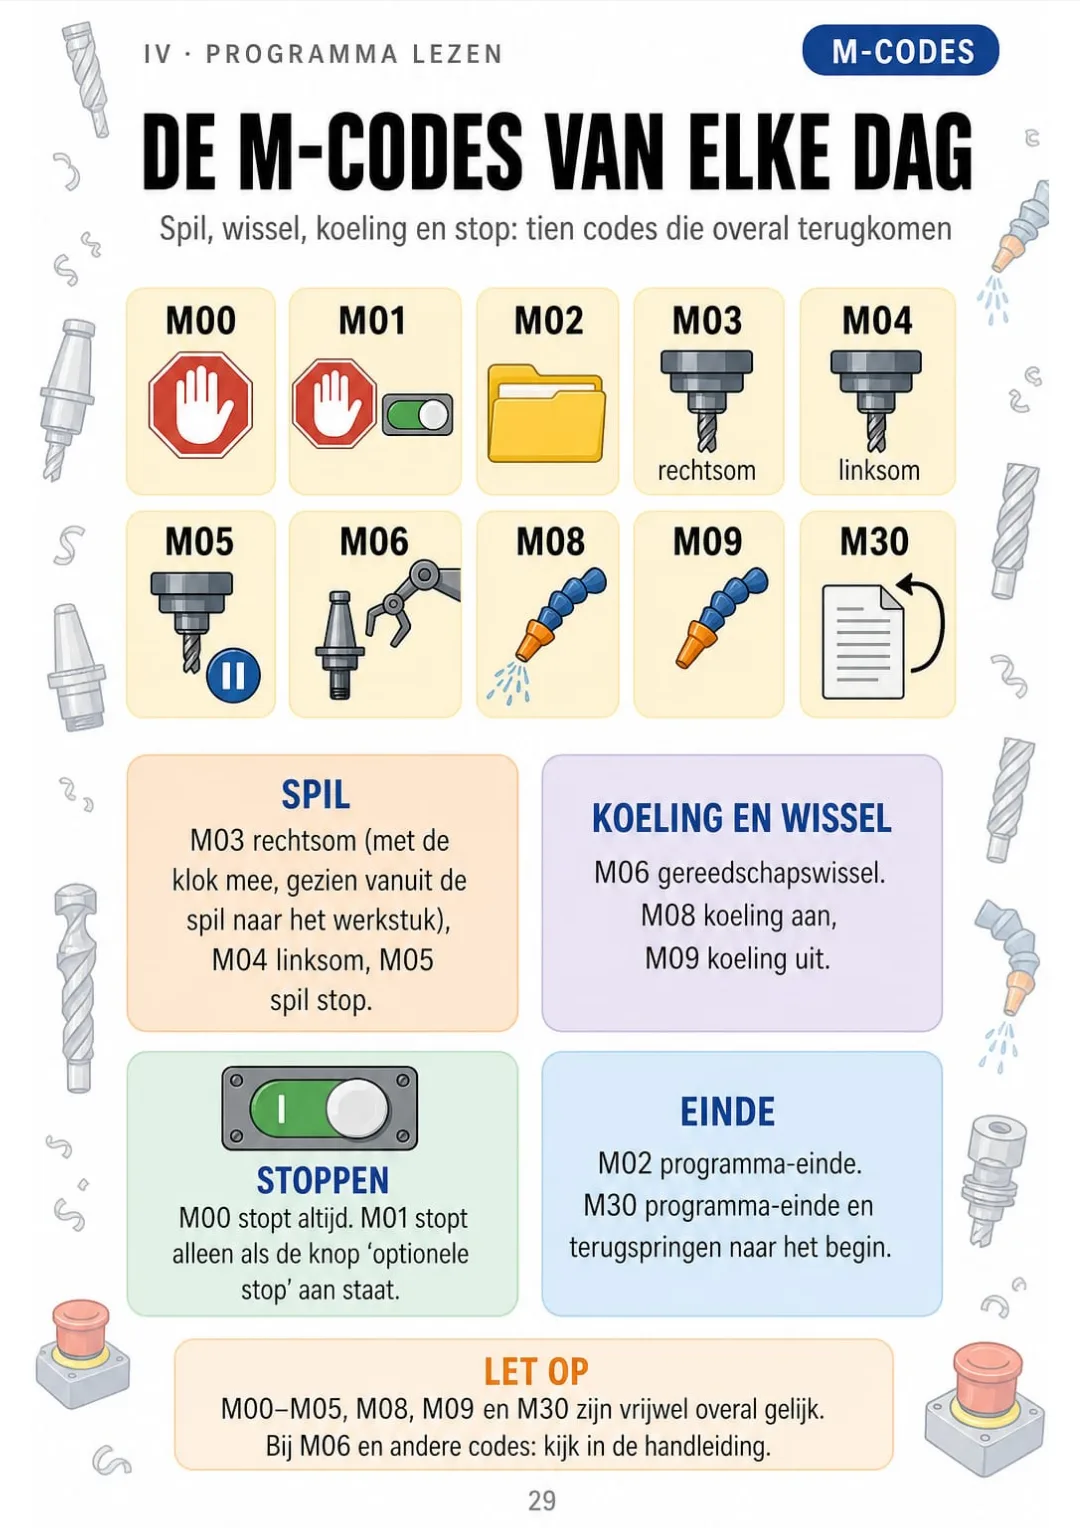
M03 rechtsom, M04 linksom, M05 stop, M06 wissel, M08/M09 koeling, M30 einde
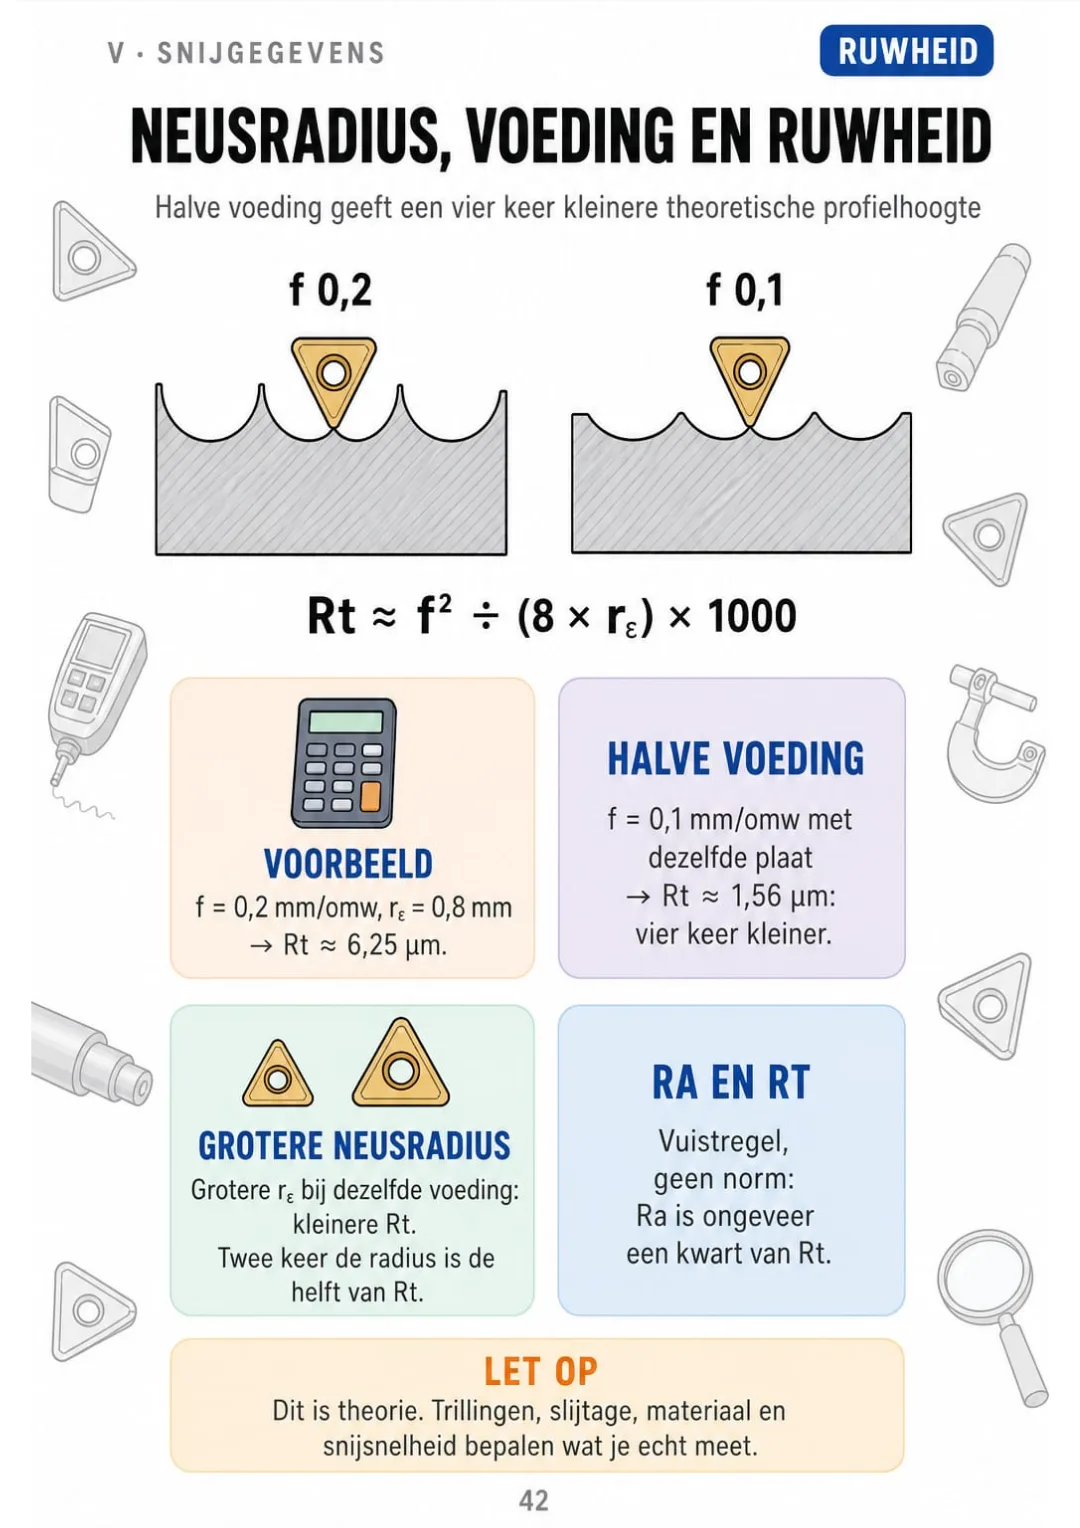
Rt ≈ f² ÷ (8 × rε) × 1000: f 0,2 en rε 0,8 geeft ≈ 6,25 µm
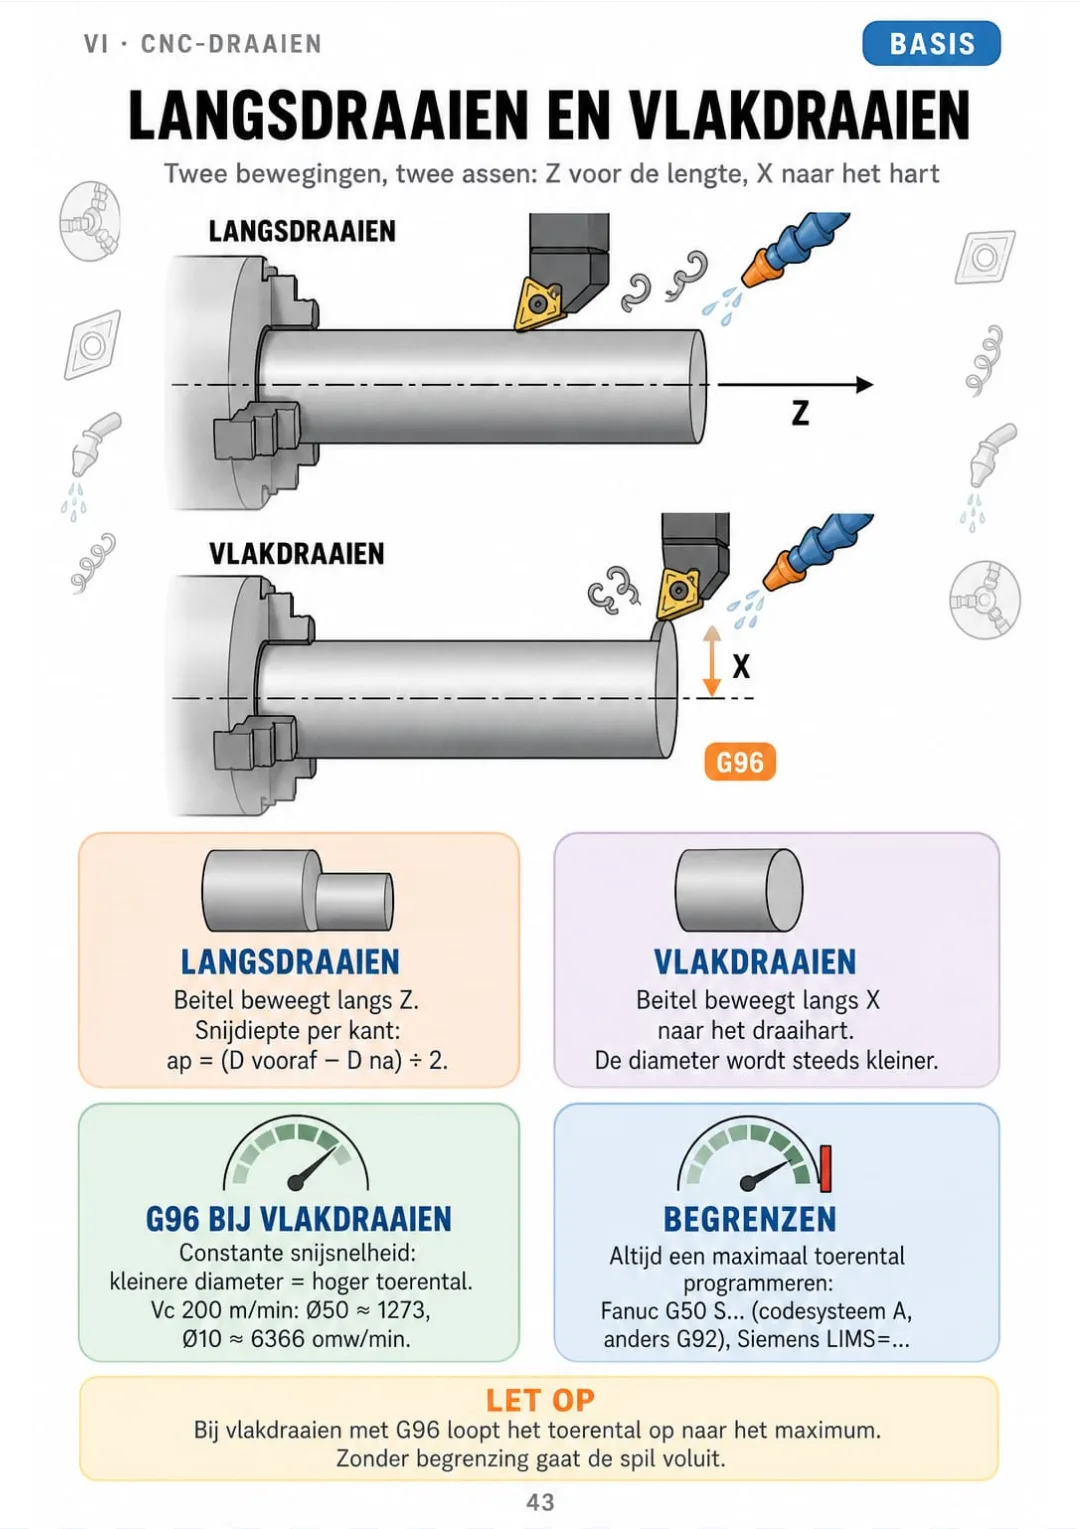
Vlakdraaien met G96: Ø50 ≈ 1273 omw/min, Ø10 ≈ 6366 omw/min bij Vc 200
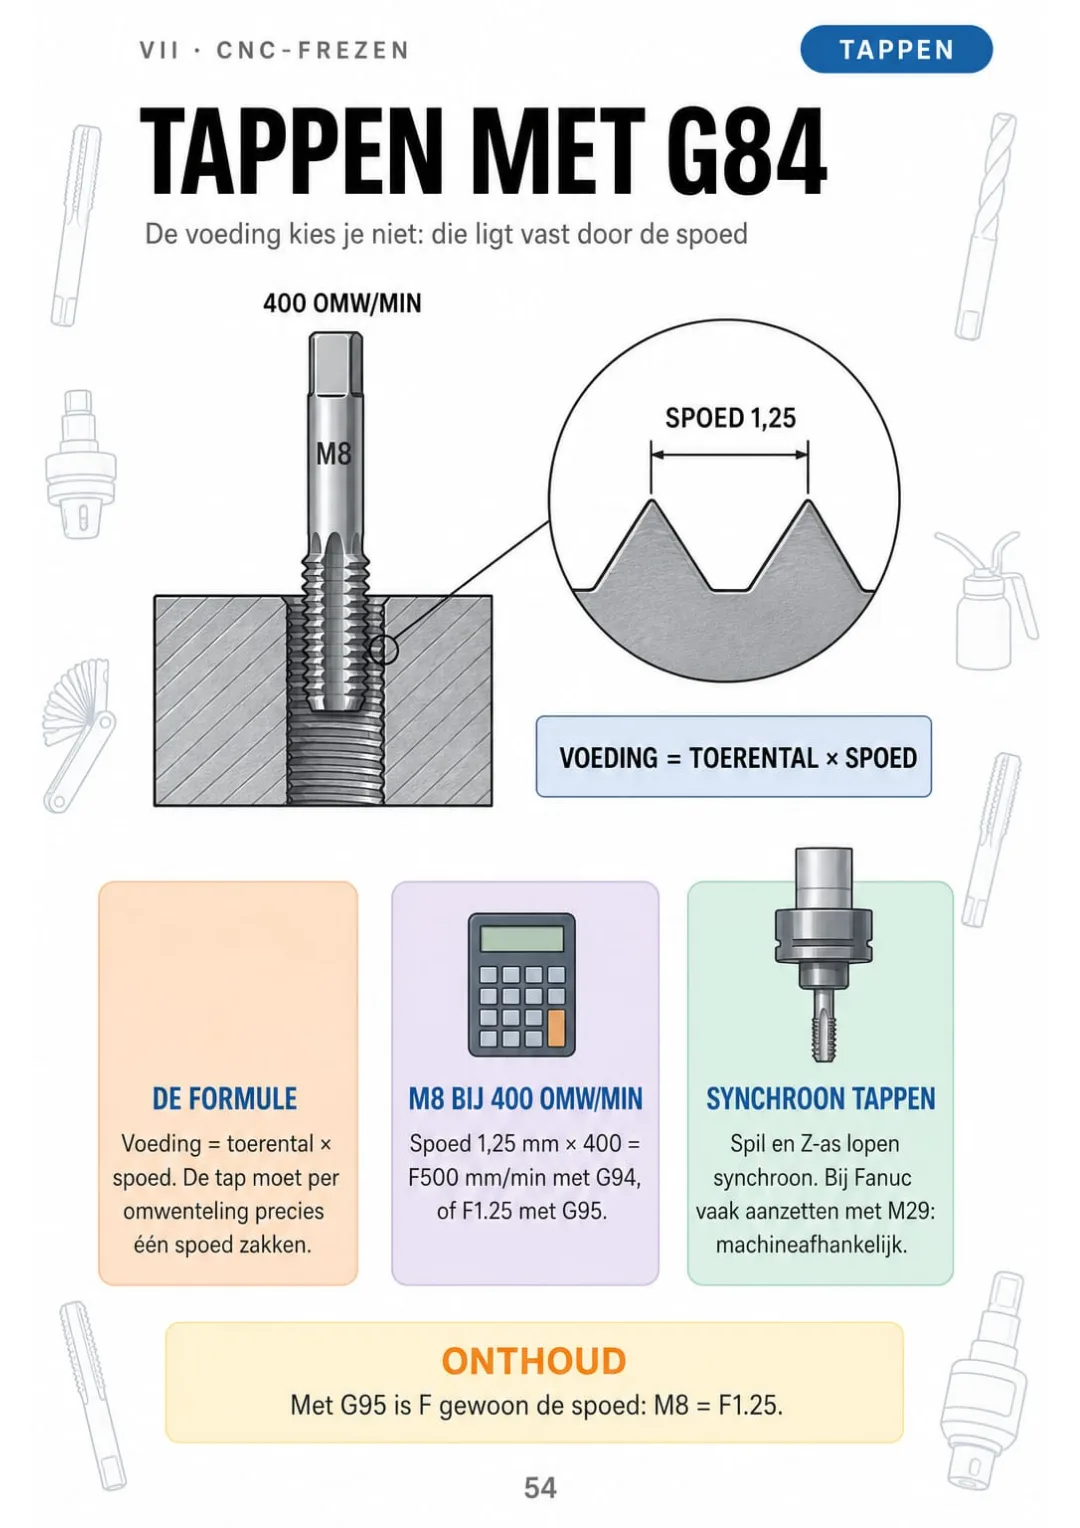
Tappen M8: spoed 1,25 × 400 omw/min = F500 mm/min (G94) of F1,25 (G95).
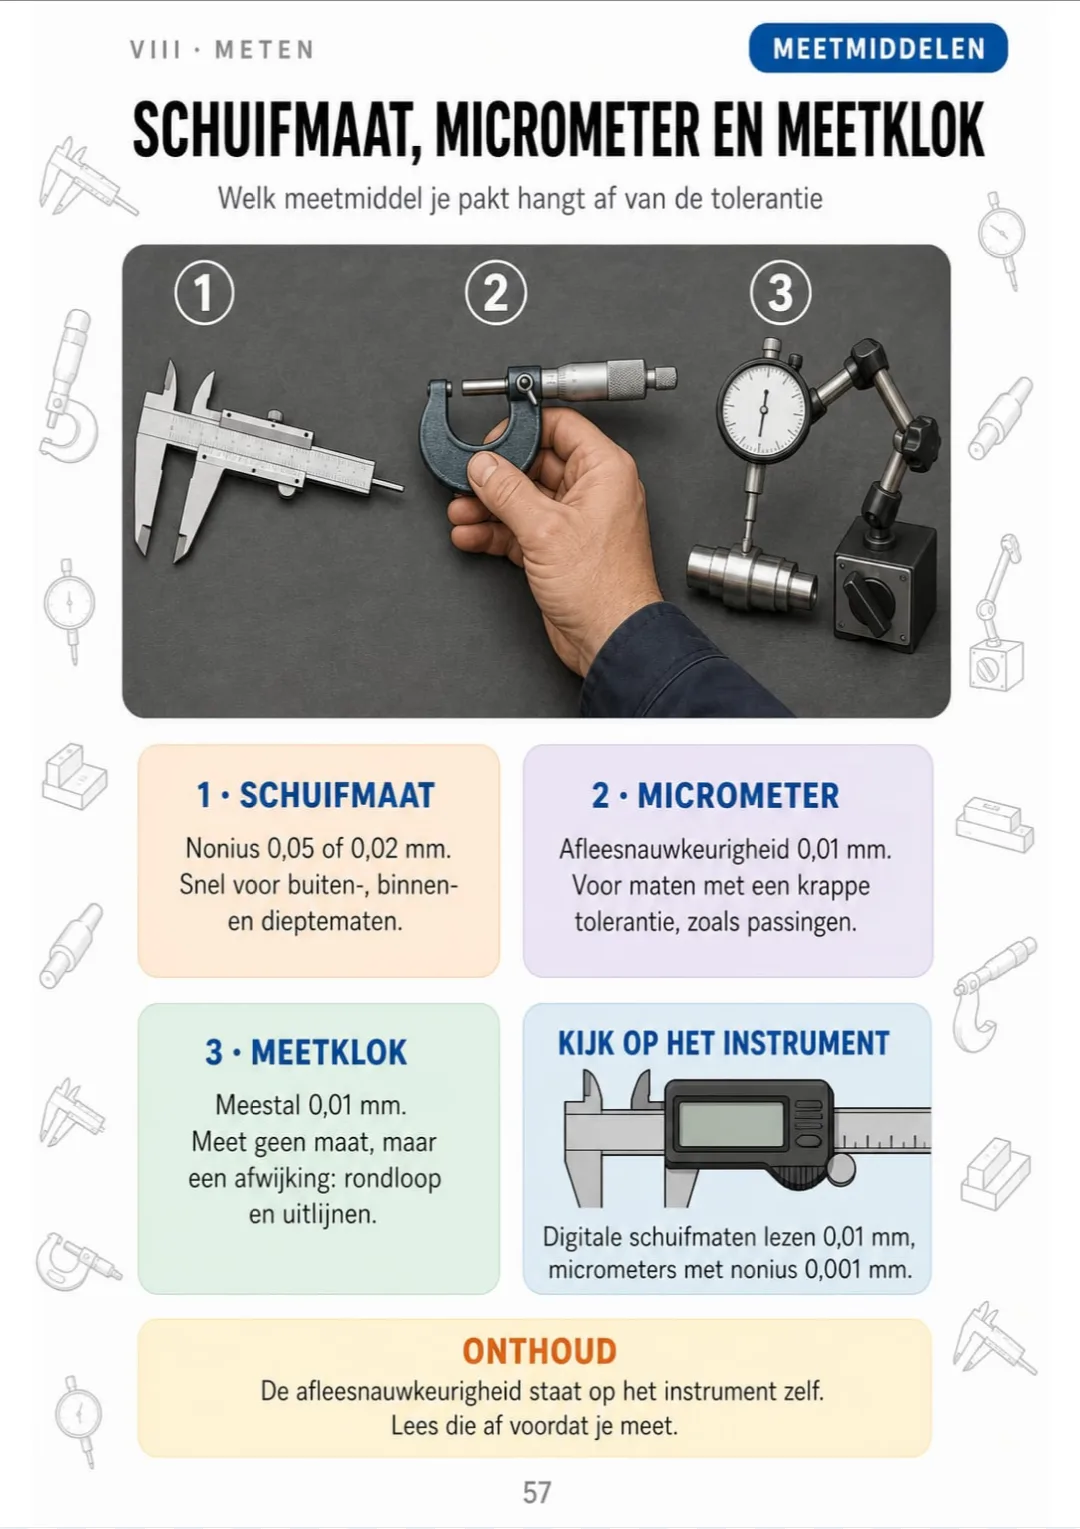
Schuifmaat 0,05 of 0,02 mm · micrometer 0,01 mm · meetklok meestal 0,01 mm

Swipe voor meer →

Dit zijn echte pagina's uit het boek. De inhoud is compleet: 9 delen en 66 onderwerpen.

Het probleem ben jij niet. Het ligt aan hoe het je is uitgelegd.

Je staat bij de machine en op het scherm staat N10 G01 X50. Z-20. F0.2. De programmeur kijkt mee en vraagt wat deze regel doet. Je ziet letters en getallen, maar geen beweging.

In je lesboek staat de opbouw van een programmaregel in drie lange alinea's: adressen, woorden, modale functies. Allemaal tekst, geen enkele tekening van wat de beitel doet. De volgende dag is het weer weg.

N10 G01 X50. Z-20. F0.2: regelnummer, functie, coördinaten, voeding volgens ISO 6983

In dit boek is diezelfde regel één pagina. N10 is het regelnummer, G01 de functie, X50. Z-20. de coördinaten en F0.2 de voeding: elk stuk getekend naast de beweging die het oplevert.

Zo heeft elk onderwerp zijn eigen pagina: G54 en het werkstuknulpunt, G43 en je gereedschapslengte, G41 en G42, de M-codes van elke dag en Vc → n → f → Vf.

Je leest de regel en je weet wat de machine gaat doen, voordat je op start drukt.

ZIE HET VERSCHIL

Hetzelfde onderwerp, twee manieren om het te leren

IN PLAATS VAN DIT
  • Het lesboek: regels en regels tekst
  • Nulpunten alleen in woorden uitgelegd
  • Je staat aan de machine met twijfels
Bij numeriek bestuurde gereedschapswerktuigen onderscheidt men verschillende referentiepunten binnen het machinecoördinatenstelsel. Het machinenulpunt M wordt door de fabrikant vastgelegd en vormt de oorsprong van het machinecoördinatenstelsel. Het referentiepunt R, eveneens door de fabrikant bepaald, dient na het inschakelen van de besturing ter synchronisatie van het meetsysteem en wordt door middel van referentierijden benaderd. Het werkstuknulpunt W wordt door de programmeur vrij gekozen, bij voorkeur op een punt waaruit de maatvoering van de werktekening kan worden afgeleid. Het gereedschapsinstelpunt vormt de referentie voor de bepaling van de gereedschapscorrecties.
KIES JE DIT
  • M, R, W en het instelpunt in één tekening
  • De vier punten in een kader
  • Je ziet het en je snapt het
M en R legt de fabrikant vast, W kies jij: de vier punten in één tekening.
INHOUD

De inhoud: 9 delen en 66 onderwerpen

De machine en haar assen, nulpunten en correcties, bewegen met G-codes, M-codes en programma's lezen, snijgegevens, CNC-draaien, CNC-frezen, meten en toleranties, praktijk en veiligheid: 70 pagina's, allemaal geïllustreerd

IDe machine en haar assen · p. 5–11
  1. Van conventioneel naar CNC: wat er verandert
  2. De rechterhandregel: X, Y en Z
  3. De assen op een CNC-draaibank
  4. De assen op een CNC-freesmachine
  5. Draaiassen A, B en C
  6. Absoluut en incrementeel: G90 en G91
  7. Het bedieningspaneel in één oogopslag
IINulpunten en correcties · p. 12–19
  1. De vier punten: M, R, W en het gereedschapsinstelpunt
  2. Referentie rijden na het aanzetten
  3. G54 tot en met G59: het werkstuknulpunt
  4. Nulpunt zetten met een kantentaster
  5. Nulpunt zetten op een draaibank
  6. Gereedschapslengte en G43
  7. Gereedschapscorrectie op de draaibank
  8. Slijtagecorrectie: maat bijstellen zonder het programma te wijzigen
IIIBewegen met G-codes · p. 20–28
  1. Hoe een programmaregel is opgebouwd
  2. Modaal of niet: wat blijft staan
  3. G00: ijlgang
  4. G01: rechte lijn met voeding
  5. G02 en G03: cirkelbogen
  6. Boog met R of met I, J, K
  7. Het werkvlak kiezen: G17, G18, G19
  8. Freesradiuscorrectie: G41 en G42
  9. Radiuscorrectie goed aan- en uitzetten
IVM-codes en het programma lezen · p. 29–34
  1. De M-codes die je elke dag ziet
  2. Toerental en voeding: G94, G95, G96, G97
  3. De vaste opbouw van een programma
  4. Een freesprogramma regel voor regel
  5. Een draaiprogramma regel voor regel
  6. Fanuc, Siemens en Heidenhain naast elkaar
VSnijgegevens uitrekenen · p. 35–42
  1. Vc → n → f → Vf: altijd dezelfde volgorde
  2. Toerental uitrekenen
  3. Voedingssnelheid bij frezen
  4. Voeding bij draaien en boren
  5. Snijdiepte en snijbreedte: ap en ae
  6. Materiaalgroepen volgens ISO 513
  7. Een wisselplaat lezen: CNMG 120408
  8. Neusradius, voeding en ruwheid
VICNC-draaien · p. 43–49
  1. Langsdraaien en vlakdraaien
  2. Neusradiuscompensatie op de draaibank
  3. Voorbewerkingscyclus G71 en nabewerken met G70
  4. Steken en afsteken
  5. Schroefdraad draaien met G76
  6. Opspannen in de klauwplaat
  7. Boren en binnendraaien op de draaibank
VIICNC-frezen · p. 50–56
  1. Meelopend en tegenlopend frezen
  2. Vlakfrezen en contourfrezen
  3. Een kamer frezen
  4. Boorcycli G81 en G83
  5. Tappen met G84
  6. Opspannen in de machineklem
  7. Frezen kiezen: tanden, diameter, uitsteek
VIIIMeten en toleranties · p. 57–62
  1. Schuifmaat, micrometer en meetklok
  2. De micrometer aflezen
  3. ISO-passingen: H7 en h6
  4. Speling, overgang en pers
  5. Oppervlakteruwheid: Ra en Rz
  6. Vorm- en plaatstoleranties herkennen
IXPraktijk, veiligheid en herhaling · p. 63–70
  1. Een nieuw programma veilig draaien
  2. Botsingen: waar ze vandaan komen
  3. Veilig werken aan een CNC-machine
  4. Spaanvorm lezen
  5. Inrichtchecklist voor elke serie
  6. De twintig codes op één pagina
  7. De formules op één pagina
  8. Veelgemaakte fouten op het examen en in de werkplaats

Eén pagina, één onderwerp, alles helder

Zie het zo:

Maandagochtend. Nieuwe serie, een nieuw werkstuk in de machineklem, en jij moet het nulpunt zetten. Eén verkeerd getal in G54 en je frees gaat de verkeerde kant op.

Je slaat de pagina van G54 tot en met G59 open en ziet het werkstuk getekend, met W op het werkstuk en M op de machine. Je weet welk getal waar hoort.

Rt ≈ f² ÷ (8 × rε) × 1000: f 0,2 en rε 0,8 geeft ≈ 6,25 µm

Zo ook met G43 en de gereedschapslengte, G41 en G42, de boorcycli G81 en G83, de passingen H7 en h6 en de micrometer aflezen: elk onderwerp op zijn eigen pagina.

CNC-verspanen in beeld is 9 delen en 66 onderwerpen, allemaal getekend, met aan het eind de twintig codes en de formules op één pagina, een inrichtchecklist en de veelgemaakte fouten.

Wat je getekend ziet, hoef je niet uit je hoofd te leren.

Dit vind je in “CNC-verspanen in beeld”:

Ip. 5–11

De machine en haar assen

Wat er verandert van conventioneel naar CNC, de rechterhandregel, de assen op draaibank en freesmachine, de draaiassen A, B en C, G90 en G91 en het bedieningspaneel.

IIp. 12–19

Nulpunten en correcties

Je weet welk getal waar hoort voordat de eerste spaan eraf gaat. M, R, W en het instelpunt, referentie rijden, G54 tot en met G59, nulpunt zetten met een kantentaster en op de draaibank, G43, gereedschapscorrecties en slijtagecorrectie.

IIIp. 20–28

Bewegen met G-codes

Je leest een programmaregel en ziet de beweging erbij. De opbouw van een programmaregel, modale codes, G00, G01, G02 en G03, bogen met R of met I, J, K, G17 tot G19 en freesradiuscorrectie met G41 en G42.

IVp. 29–34

M-codes en het programma lezen

De M-codes van elke dag, G94 tot G97, de vaste opbouw van een programma, een frees- en een draaiprogramma regel voor regel en drie besturingen naast elkaar.

Vp. 35–42

Snijgegevens uitrekenen

Vc → n → f → Vf, toerental, voedingssnelheid, voeding bij draaien en boren, ap en ae, materiaalgroepen volgens ISO 513, een wisselplaat lezen en neusradius tegenover ruwheid.

VIp. 43–49

CNC-draaien

Langs- en vlakdraaien, neusradiuscompensatie, G71 en G70, steken en afsteken, schroefdraad met G76, opspannen in de klauwplaat en boren en binnendraaien.

VIIp. 50–56

CNC-frezen

Meelopend en tegenlopend frezen, vlak- en contourfrezen, een kamer, boorcycli G81 en G83, tappen met G84, de machineklem en de juiste frees kiezen.

VIIIp. 57–62

Meten en toleranties

Schuifmaat, micrometer en meetklok, de micrometer aflezen, H7 en h6, speling, overgang en pers, Ra en Rz en vorm- en plaatstoleranties herkennen.

IXp. 63–70

Praktijk, veiligheid en herhaling

Een nieuw programma veilig draaien, waar botsingen vandaan komen, veilig werken, spaanvorm lezen, de inrichtchecklist, codes en formules op één pagina en de veelgemaakte fouten.

Achter in het boek: De twintig codes en alle formules op één pagina, een inrichtchecklist en de veelgemaakte fouten.
Plus: 2 gratis boeken

Oefenvragen CNC-verspanen met uitwerking

BONUS 1: “Oefenvragen CNC-verspanen met uitwerking”

Losse waarde: US$ 17,90

Je test jezelf met vragen in examenstijl over codes, nulpunten en snijgegevens, en bij elk antwoord zie je stap voor stap waarom het zo is.

Spiekkaarten G- en M-codes

BONUS 2: “Spiekkaarten G- en M-codes”

Losse waarde: US$ 14,90

Alle G- en M-codes uit het boek op een paar kaarten, met een mini-tekening per code: printen en naast de machine hangen.

CNC-verspanen in beeld plus 2 gratis boeken

  • CNC-verspanen in beeld: 70 geïllustreerde pagina'sUS$ 63
  • BONUS 1: Oefenvragen CNC-verspanen met uitwerkingUS$ 17,90
  • BONUS 2: Spiekkaarten G- en M-codesUS$ 14,90
  • PDF in hoge resolutie om te printenInbegrepen
Totale waarde US$ 95,80
JOUW PRIJS:
US$ 27
JE BESPAART US$ 68,80
JA, IK WIL HET VOOR US$ 27

📄 Het is een digitaal boek in PDF: het komt per e-mail, er wordt niets op papier verstuurd.

Veilig kopenVersleutelde betaling30 dagen garantie

PDF per e-mail: We sturen je “CNC-verspanen in beeld” als PDF per e-mail, samen met de twee gratis boeken. Je betaalt één keer: geen termijnen, geen extra kosten.

Voor wie dit boek is

Je doet mbo verspaning via BBL

Je doet mbo verspaning via BBL

Na een dag werken heb je geen zin in lange hoofdstukken. Hier sla je één pagina open, zie je de tekening en weet je waar het over gaat.

Je examen komt eraan

Je examen komt eraan

Codes, nulpunten en snijgegevens staan elk op hun eigen pagina, met de formules op één pagina aan het eind. Zo herhaal je alles in dezelfde volgorde.

Je staat al aan de machine

Je staat al aan de machine

Je kunt draaien en frezen, nu wil je het programma zelf lezen. Print de pagina's die je nodig hebt en leg ze naast de machine.

Alles wat je vandaag krijgt

US$ 95,80US$ 27
JA, IK WIL HET VOOR US$ 27

📄 Het is een digitaal boek in PDF: het komt per e-mail, er wordt niets op papier verstuurd.

30DAGEN
GARANTIE

30 dagen garantie

Probeer “CNC-verspanen in beeld” met de gratis boeken: je hebt 30 dagen.

We betalen je alles terug als het bestand niet opent, als het boek niet is wat je hier ziet, als er twee keer is afgeschreven of als de e-mail niet aankomt. Stuur ons gewoon een bericht.

Je betaalt maar één keer. Geen abonnement.

Veelgestelde vragen

Is dit iets voor mij als ik al jaren conventioneel draai of frees?

Ja. Je vakmanschap is het vertrekpunt: het boek gaat over wat nieuw is, van handwiel naar coördinaat tot G41, G43 en G54. Meten en toleranties staan er ook in, in één deel van 8 onderwerpen, voor wie examen doet. Dat deel kun je overslaan. Het werkt ook als je mbo verspaning via BBL doet of een omscholing volgt.

Waar komt de inhoud vandaan?

Gecontroleerd aan de hand van ISO 6983-1 (G-code), ISO 841 (assen), NEN-EN-ISO 286 (passingen), NEN-EN-ISO 1302 en 21920 (ruwheid), ISO 1832 en ISO 513 (wisselplaten) en het mbo-kwalificatiedossier Verspaning.

Is dit officieel lesmateriaal?

Nee. Het is een zelfstandig geïllustreerd studieboek. Het komt niet van SBB, een ROC, een examenorganisatie of een machinefabrikant, en je krijgt er geen certificaat of diploma mee. De inhoud volgt de onderwerpen uit het mbo-kwalificatiedossier Verspaning, dus je kunt er de theorie voor je examen mee herhalen.

Werkt dit met mijn besturing: Heidenhain, Siemens of Fanuc?

Het boek legt G-code uit volgens ISO 6983. Daarop bouwen Fanuc, Siemens (in G-code) en Heidenhain (in DIN/ISO-modus) voort. In deel 4 zie je drie besturingen naast elkaar. Werk je in Heidenhain Klartext? Nulpunten, correcties, snijgegevens en meten blijven hetzelfde, alleen de schrijfwijze verschilt. Check dus altijd de handleiding van je machine. Het boek vervangt geen opleiding en geen instructie op je werk.

Zijn de oefenvragen dezelfde als die op het examen?

Nee. De oefenvragen zijn geschreven voor dit boek, in examenstijl, met bij elk antwoord de uitwerking. Het zijn geen officiële examenvragen.

Wanneer en hoe krijg ik het?

Als pdf per e-mail, op het adres dat je bij het betalen invult. De twee cadeauboeken krijg je ook als pdf.

Moet ik elke maand betalen?

Nee. Je betaalt één keer en het boek en de cadeaus zijn van jou.

Kan ik het op papier hebben?

Ja. Het is een pdf die je zelf print, helemaal of alleen de pagina's die je naast de machine wilt hebben.

Hoe werkt het terugbetalen?

30 dagen garantie: als een bestand niet opent, als de inhoud niet overeenkomt met wat de productpagina beschrijft, als er twee keer is afgeschreven of als de e-mail nooit is aangekomen, stuur ons een bericht en we betalen je het volledige bedrag terug.

Hoe werkt het terugbetalen?

Je hebt 30 dagen. We betalen je alles terug als het bestand niet opent, als het boek niet is wat je op deze pagina ziet, als er twee keer is afgeschreven of als de e-mail niet aankomt: stuur ons gewoon een bericht.

Voordat je deze pagina sluit

Klaar met herlezen zonder dat er iets blijft hangen.

G54, G43 en G41 zie je getekend, en klaar.

Je staat aan de machine en weet waar alles staat.

Met plaatjes leer je sneller.

Het boek vind je hier beneden.

Eenmalige betaling: US$ 27 · Garantie: 30 dagen · PDF per e-mail

JA, IK WIL HET VOOR US$ 27

📄 Het is een digitaal boek in PDF: het komt per e-mail, er wordt niets op papier verstuurd.